


Otthon · Hírek · Ipari hírek · How to Improve Automotive Injection Mold Service Life: A Practical Guide
Ipari hírek
How to Improve Automotive Injection Mold Service Life: A Practical Guide
2026-08-26Az autóipari fröccsöntő szerszám élettartama azoknak a gyártási ciklusoknak a száma, amelyeket a szerszám befejez, mielőtt az alkatrész mérete, felületi minősége vagy a folyamatstabilitás a specifikáció alá csökkenne. Ez a szám az első acél vágása előtt dől el: az acélminőség, a hőkezelés, a felületbevonat, a hűtési elrendezés és a karbantartási fegyelem határozza meg, hogy egy szerszám 300 000 ciklust teljesít-e, vagy átlépi-e az 1 000 000-et.
Egy tipikus autóipari programban egy belső öntőforma üvegszál-erősítésű PA66-ot vagy PC-ABS-t működtet 800 bar feletti üregnyomás mellett. Ilyen terhelések hatására az edzetlen P20-as szerszám kevesebb mint 200 000 ciklus alatt elveszítheti az elválasztó vonalát, míg ugyanaz a geometria, amely 48 HRC-re edzett és a kopási zónák bevonattal van ellátva, rendszeresen 600 000 cikluson megy keresztül. Ez a szakadék nem szerencse; mérnöki döntések összessége.
Fanze T&M (Jiashan) Co., Ltd., a precíziós fröccsöntő szerszámok és fröccsöntött alkatrészek gyártója 2005 óta szolgálja ki az autóipari programokat, az IATF 16949 minőségbiztosítási rendszer szerint alkalmazza ezeket a szabályokat a műszerfalkeretekre, a HVAC szellőzőnyílásokra, a légzsákházakra és a szerkezeti konzolokra. A penész élettartamát alkatrészenkénti költségként kezelik, nem karbantartási meglepetésként.
A négy meghibásodási mód, amely véget vet az autóipari penésznek
Négy mechanizmus okozza szinte az összes autóipari formacserét: kopás, korrózió, termikus kifáradás és mechanikai deformáció. Határozza meg, melyik dominál az Ön eszközén, és tudja, melyik fejlesztés hosszabbítja meg leginkább az élettartamot.
Az üvegszálak vágóközegként működnek minden lövésnél, erodálják a kapukat, a magéleket és az elválasztó vonalakat. Korrózió következik be, ha a hűtővíz kezeletlen, vagy ha az égésgátló gyanták savas melléktermékeket szabadítanak fel. A termikus kifáradás mikrorepedésekként jelenik meg a sarkokban több tízezer fűtési-hűtési ciklus után. A deformáció akkor következik be, ha a szorító tonnatartalma vagy az üregnyomás meghaladja a vékony acélszelvények szilárdságát.
Az elválasztóvonal kopása az öregedés első mérhető jele. Amint megjelenik a villanás, minden javítás eltávolítja a fémet, és a fennmaradó forma élettartama minden egyes lépéssel lerövidül.
Válassza az acélt és a hőkezelést kötelesség szerint, ne szokás szerint
Az acél kiválasztása a legjobb döntés az autóipari szerszámok élettartama szempontjából: a minőséget a töltőanyag-tartalomhoz, a gyártási mennyiséghez és a felületminőségi követelményekhez igazítsa a hűtés vagy bevonatok tervezése előtt.
Az üvegszál-erősítésű gyantából öntött szerkezeti részek esetében az előedzett acél rövidítés a korai meghibásodáshoz. A 48-52 HRC-re edzett H13 a vágóéleket és a vékony magbetéteket több százezer cikluson keresztül érintetlenül tartja. A magasfényű belső felületekhez a rozsdamentes S136 korrózióállóságot és polírozhatóságot biztosít, amely ellenáll a kopásnak és a leválasztószer felhalmozódásának.
| Acél minőség | Keménység (HRC) | Üvegszál kompatibilitás | Tipikus élettartam | Gyakori autóipari felhasználás |
| P20 | 28-32 | Alacsony | 200 000-400 000 | Prototípusok, kis volumenű trimmek |
| 718H | 33-38 | Közepes | 300 000-500 000 | Belső kárpitozás, HVAC szellőzők |
| H13 | 44-52 | Magas | 500 000-800 000 | Légzsákházak, szerkezeti konzolok |
| S136 | 48-52 | Magas | 500 000-1 000 000 | Magas-gloss, transparent, corrosion-prone parts |
Egy nagy szerkezeti eszköz, mint pl műszerfal keret fröccsöntő forma ugyanazt az anyagválasztási logikát hordozza: minél nagyobb a vetített terület, annál nagyobb az üreg-nyomás terhelés, és annál rosszabb a lágyacél következménye. Az anyagválasztás az alkatrészgeometriával is kölcsönhatásban van, amint azt a mi cikkünkben kifejtettük autóipari belső formatervezési és anyagválasztási útmutató .
 Nagykereskedelmi műszerfal keret fröccsöntő forma beszállítók, cég, exportőr A Fanze T&M (Jiashan) Co., Ltd. Kína nagykereskedelmi műszerfalkeret fröccsöntő szerszámbeszállítója, vállalata, exportőre, ez a termékcsalád sp... Termék megtekintése →
30% feletti üvegszáltartalom esetén soha ne működtessen 45 HRC alatti gyártóeszközt a kopási zónákban.
Alkalmazzon felületkezelést ott, ahol kopáskoncentrátumok találhatók
A nitridáló és PVD bevonatok 70-90 HRC-egyenértékre emelik a felületi keménységet, és megkétszerezhetik a koptató autóipari gyanták üreges élettartamát.
A nitridálás kemény diffúziós tokot képez a méretek megváltoztatása nélkül, ami ideálissá teszi a magcsapokhoz és csúszdákhoz. A PVD bevonatok vékony, alacsony súrlódású kerámiaréteget adnak hozzá, amely csökkenti a kopást és a kilökőerőt egyaránt. A krómozás praktikus megoldás marad a korrózió által dominált felületeken. A legköltséghatékonyabb megközelítés szelektív: kezelje a kapu területét, az elválasztó vonalat és a kopásálló magfelületeket, és hagyja kezeletlenül a szerszám többi részét.
Olyan alkatrészek, mint pl légzsák rögzítő tartókonzol forma Üveggel töltött PA66-ban fut, ahol a bevont magok és kapuk sokkal hosszabb ideig tartják a kritikus méreteket, mint a csupasz acél ugyanolyan keménység mellett.
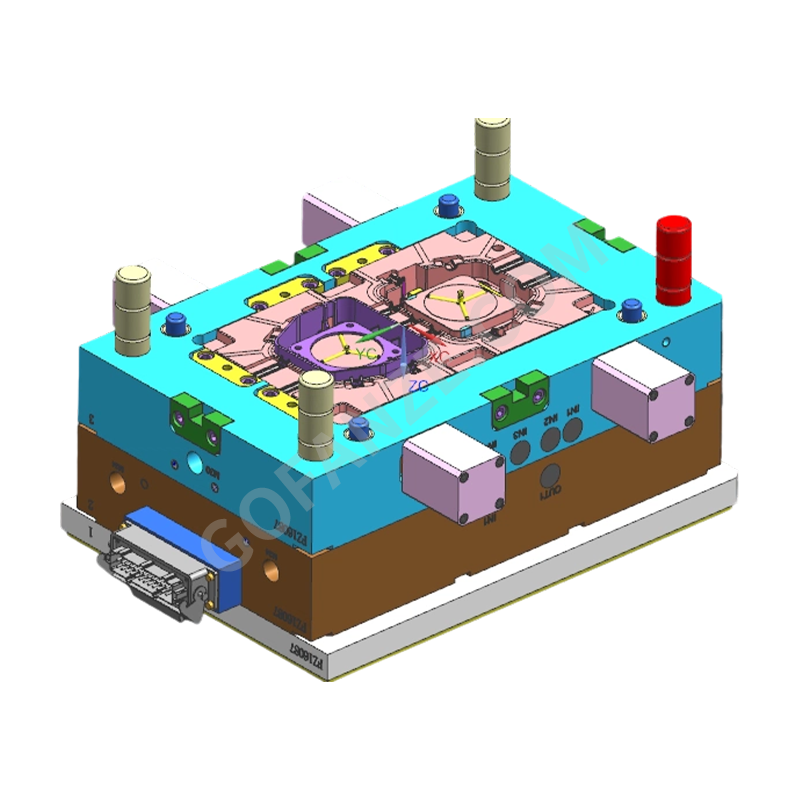 Autóipari műanyag légzsák-rögzítő és tartókonzol nagykereskedés fröccsöntő forma Su A Fanze T&M (Jiashan) Co., Ltd. Kína nagykereskedelmi műanyag légzsák-rögzítő és tartókonzol fröccsöntő szerszámszállító cége, ... Termék megtekintése →
Tervezett hűtés az egyenletes termikus terhelés érdekében
A kiegyensúlyozott hűtőkör a penészélettartam jellemzője: az üreg felületének hőmérséklet-ingadozásának 10 Celsius fok alatti tartása megakadályozza a hőfáradást és lassítja a repedések növekedését.
A termikus kifáradás ott kezdődik, ahol a legnagyobb a felületi hőmérséklet-ingadozás, általában a kapunál, az éles sarkoknál és a mély magbetétek környékén. Az üreg kontúrját követő konform hűtőcsatornák egyenletesen távolítják el a hőt és csökkentik a forró pontokat. Adjon hozzá hűtést az elválasztó vonal közelében és a kidobó hüvelyek körül; minden egyenetlen zóna jövőbeli repedési eredetté válik.
A jól hűtött üreg a ciklusidőt is lerövidíti, ami megváltoztatja a megtérülési matematikát: ugyanaz a forma több alkatrészt gyárt havonta, miközben tovább tart. A hűtés tervezése ezért az élettartam-költségvetés része, nem külön téma.
Tervezési alkatrész és forma a folyamatok igénybevételéhez
A szellőzés, a huzat, a falvastagság egyensúlya és a kapu helyzete meghatározza a maradék feszültséget és a formaterhelést; a folyamat ellen küzdő alkatrészkialakítás lerövidíti a szerszám élettartamát.
Az éles sarkok koncentrálják a mechanikai és termikus igénybevételt. Az elégtelen huzat növeli a kilökőerőt, és áthúzza az alkatrészt az üreg felületén. A rossz szellőzés felfogja a gázt, amely elégeti az acélt, és helyi túlmelegedést okoz a töltés végén. Ezek nem kozmetikai részletek: minden lövésnél meghatározzák, hogy a forma mekkora terhelést vesz fel. A vágás és konzol geometriája az, ahol a kölcsönhatás leginkább megjelenik, például a sebességváltó konzol fröccsöntő forma , ahol a falátmenetek és a magmélység egyaránt szabályozza az alkatrész minőségét és a szerszámkopást.
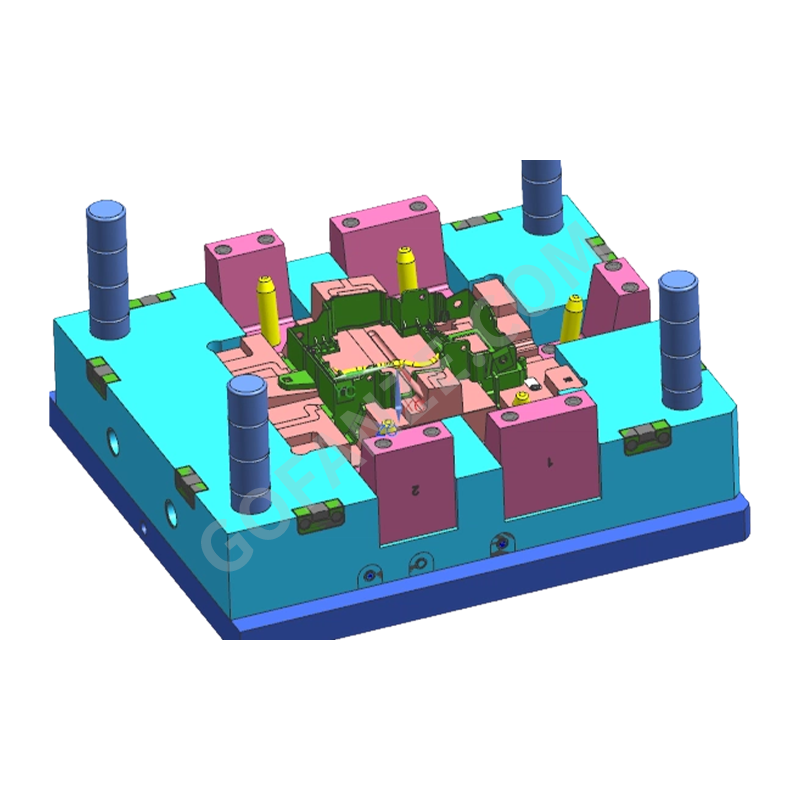 Nagykereskedelmi sebességváltó konzol fröccsöntő forma beszállítók, cég, exportőr A Fanze T&M (Jiashan) Co., Ltd. kínai nagykereskedelmi sebességváltó konzol fröccsöntő szerszámbeszállító, vállalat, exportőr, ez a termék... Termék megtekintése →
Tervezési fázisbeli döntések
- Nagyvonalú huzatszögek minden függőleges falon
- Egyenletes falvastagság az áramlás és a tömörítés egyensúlyához
- Sugárzott belső sarkok éles átmenetek helyett
- Megfelelő légtelenítés az áramlásfronti végpontokon
Gyártási fázis döntései
- A szorító tonnatartalma a vetített területhez igazodik, nem a gép méretéhez
- A tartási nyomás minimálisra csökkentve, amely megtartja a tűréshatárt
- A ciklusidő stabilizált a hősokk elkerülése érdekében
- Forma-hőmérséklet-szabályozó beállítva és naplózva, nem tippelt
Futtassa a megelőző karbantartást, ne a meghibásodások helyreállítását
A megelőző karbantartás a legolcsóbb élettartam-befektetés: a legtöbb autógyártó 50 000-100 000 ciklusonként ütemez állapotalapú ellenőrzéseket.
A cél az, hogy beavatkozzanak, mielőtt felvillannak, megtapadnak vagy felületi károsodások jelennek meg. Kövesse nyomon az üregenkénti ciklusokat, tisztítsa meg a szellőzőnyílásokat a szén felhalmozódása előtt, mérje meg a kritikus méreteket az eredeti rekordokhoz képest, és vonja be újra a kopási zónákat, mielőtt azok elhasználódnának. A dokumentált javítási előzmények minden karbantartási eseményt a következő szerszámtervezési adatokká alakítanak át.
Ugyanez a logika vonatkozik a nagy kavitációs szerszámokra is, ahol egy sérült üreg megállítja az egész formát. A tartóssági tényezők a kábelköteg-formákhoz mutassák meg, hogyan változtatja meg a gyakorlatban az üregszám és a karbantartás tervezése az életegyenletet.
Gyakran Ismételt Kérdések
Hány lövést bír ki egy autóipari fröccsöntő szerszám?
Az edzett acéllal, kiegyensúlyozott hűtéssel és megelőző karbantartással ellátott, jól megtervezett autóipari forma általában 500 000-1 000 000 ciklust bír ki. A penész élettartama a gyantatöltőanyag-tartalomtól, az üregnyomástól és a karbantartási fegyelemtől függ, nem pedig a penész korától.
Melyik a legjobb acél autóipari fröccsöntő szerszámokhoz?
Az üvegszál-erősítésű gyantából öntött szerkezeti részek esetében a H13 48-52 HRC-nél erős alapérték. A magasfényű vagy korróziónak kitett belső alkatrészek esetében az S136 rozsdamentes acél jobban teljesít. A P20 csak prototípusokhoz és nagyon kis mennyiségekhez elfogadható.
Miért tönkremennek az autóipari formák a kapu közelében?
A kapu területén minden lövésnél a legnagyobb nyírófeszültség és a legnagyobb hőmérséklet-ingadozás látható. Az eróziós és hőfáradási repedések ott jelennek meg először, hacsak a kaput nem keményítik, vonják be és hűtik a felülethez közel.
Milyen gyakran kell egy autószerszámot karbantartani?
A legtöbb autógyártó 50 000–100 000 ciklusonként állapotfüggő megelőző karbantartást végez. Minden megállításnak tartalmaznia kell a tisztítást, a méretmérést, a légtelenítés ellenőrzését és a kopási zónák újbóli bevonását a hibák megjelenése előtt.
Kategóriák
- Céges hírek(2)
- Ipari hírek(20)
Termékkategória
-
Nyomtató alkatrészek és alkatrészek
-
Kétszínű műanyag alkatrész és szerszám
-
Műanyag többutas csatlakozók
-
Menetes műanyag fröccsöntött rész
-
Háztartási gépek befecskendező alkatrészei
-
Robothéj fröccsöntő forma
-
Magas fényű, átlátszó PC fröccsöntő forma
-
Motorkerékpár burkolatok és karosszéria műanyag fröccsöntő forma
-
EV töltőhalom műanyag fröccsöntő forma
-
Gépkocsi kábelköteg
-
Autóbelső műanyag alkatrészek fröccsöntő forma
Kapcsolódó címke
-
Autóipari műszerfal műanyag alkatrészek fröccsöntő forma
Autóipari középkonzol műanyag alkatrészek fröccsöntő forma
Autóipari belső díszítőelemek műanyag alkatrészek fröccsöntő formája
Autóipari műszerfal műanyag alkatrészek fröccsöntő forma
Autóipari légtelenítő műanyag alkatrészek fröccsöntő forma
Autóbelső műanyag alkatrészek fröccsöntő forma
Nagy pontosságú autóipari belső műanyag alkatrészek fröccsöntő forma
precision automotive connector Plastic injection mold Parts
automotive connector Plastic injection mold Part
wire harness connector Plastic injection mold Parts


- Autóbelső műanyag alkatrészek fröccsöntő forma
- Gépkocsi kábelköteg
- EV töltőhalom műanyag fröccsöntő forma
- Motorkerékpár burkolatok és karosszéria műanyag fröccsöntő forma
- Magas fényű, átlátszó PC fröccsöntő forma
- Robothéj fröccsöntő forma
- Háztartási gépek befecskendező alkatrészei
- Menetes műanyag fröccsöntött rész
- Műanyag többutas csatlakozók
- Kétszínű műanyag alkatrész és szerszám
- Nyomtató alkatrészek és alkatrészek

