


Otthon · Hírek · Ipari hírek · How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
Ipari hírek
How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
2026-08-19Mielőtt egyetlen műanyag pellet bekerülne a fröccsöntő présbe, egy autóbelső alkatrész, például a műszerfal kerete már körülbelül négyszáz órányi szerszámtervezési és megmunkálási figyelmet kapott. Az öntőforma mindent eldönt a következő szakaszban: ciklusidőt, méretstabilitást, felület megjelenését és a nagy mennyiségű összeszerelés megbízhatóságát. Ez a cikk a teljes láncot követi, az első CAD-áttekintéstől a próbafelvételig, amely az eszközt élesre bocsátja.
Hogyan készülnek az autóipari belső műanyag alkatrészek fröccsöntő öntőformái: a sorrend
Minden belső forma, járműprogramtól függetlenül, ugyanazt a sorrendet követi: alkatrészterv áttekintése, öntőforma elrendezése, acél előkészítése, CNC és EDM megmunkálás, hengerezés és összeszerelés, polírozás és textúrázás, majd kipróbálás és méretezés. A rendelés nem opcionális; minden lépés az előzőre épül.
Egy nagy belső forma, mint pl műszerfal keret fröccsöntő forma jellemzően tizenkét-tizennyolc hét telik el a tervezés kezdetétől az első gyártási alkatrészekig. Nyolc-tíz héten belül szállítható egy kisebb alkatrész, mint például a sebességváltó konzolja vagy a hangszóróburkolat.
 Nagykereskedelmi műszerfal keret fröccsöntő forma beszállítók, cég, exportőr A Fanze T&M (Jiashan) Co., Ltd. Kína nagykereskedelmi műszerfalkeret fröccsöntő szerszámbeszállítója, vállalata, exportőre, ez a termékcsalád sp... Termék megtekintése →
| Színpad | Kulcsfontosságú tevékenységek | Tipikus időtartam |
|---|---|---|
| Tervezési felülvizsgálat és DFM | Huzatszög, kapu helyzete, zsugorodás, falvastagság | 1-2 hét |
| Forma elrendezés és részlettervezés | Hűtőkör, csúszdák, emelők, kilökőrendszer | 1-2 hét |
| Acél előkészítés és nagyoló megmunkálás | Lemezbeszerzés, nagyoló marás | 2-3 hét |
| Befejező megmunkálás és szikraforgácsolás | 3D üreges kikészítés, éles belső sarkok, betétek | 3-4 hét |
| Hajlítás, polírozás és textúrázás | Illesztés, SPI-bevonat, kémiai szemcsemaratás | 1-2 hét |
| Próba, módosítás és kiadás | Folyamat ablak, CMM ellenőrzés, kezdeti gyártási alkatrészek | 1-3 hét |
A gyártás tervezése az alkatrészgeometriával kezdődik
Öntőforma nem építhető pusztán az alkatrészrajzból. A szerszámokkal foglalkozó csapat először egy tervezési gyártási felülvizsgálatot hajt végre, amely ellenőrzi a huzatszögeket, a falvastagság konzisztenciáját, a kapu helyzetét és a kilökési pontokat. A belső részek megbocsáthatatlanok: a meghúzatlan függőleges fal lehetetlenné teheti a kilökődést, a lokálisan vastag szakasz süllyedésnyomokat, a rosszul elhelyezett kapu pedig pontosan ott hagyhatja a hegesztési vonalakat, ahol a megrendelő látja. A DFM-fázisnak rögzítenie kell a szerszámacél méretét, a melegcsatornák elrendezését és a megcélzott ciklusidőt is. Az anyaggal és geometriával kapcsolatos döntéseket részletesebben a következő útmutatónk tartalmazza autóbelső műanyag alkatrészek fröccsöntő forma tervezési elvei és anyagválasztás .
Kapu, futó és hűtő elrendezés
A melegcsatornás rendszerek alapfelszereltség az autók belső szerszámaiban, mivel lehetővé teszik a precíz, többpontos kapuzást, miközben eltávolítják a hidegcsatornákat a fröccsöntött részből. A hűtés szintén meghatározó. A csatornák általában 8-12 mm átmérőjűek, és körülbelül két csatornaátmérőre helyezkednek el az üreg falától. A jól kiegyensúlyozott hűtési elrendezés lerövidíti a ciklusidőt és megakadályozza, hogy a hosszú részeken, mint pl középső veremhordozó fröccsöntő forma , ahol az egyenetlen hőelvonás közvetlenül csavarodásban és meghajlásban nyilvánul meg.
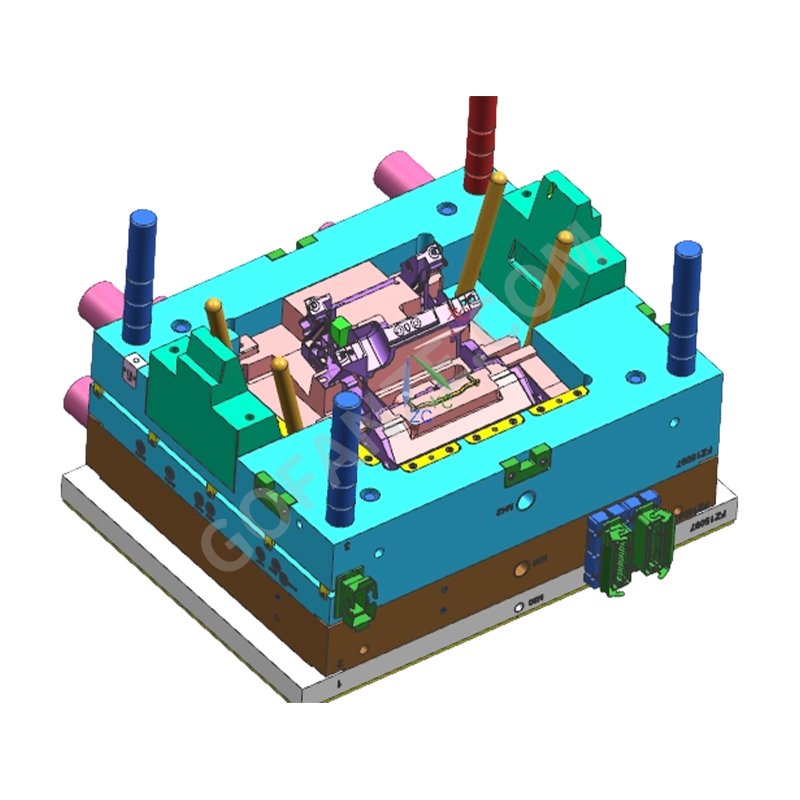 Nagykereskedelmi Központ Stack Carrier fröccsöntő forma beszállítók, cég, exportőr A Fanze T&M (Jiashan) Co., Ltd. Kína nagykereskedelmi központja, stackhordó fröccsöntő szerszámbeszállító, vállalat, exportőr, középkonzol melltartó... Termék megtekintése →
Csúszdák, emelők és belső műveletek
Egy modern belső forma ritkán nyílik ki egyszerű kétlapos szerszámként. Az alkatrészen lévő bemetszések – rögzítőkapcsok, bepattintható illesztések, szellőztető lamellák és csillapított dobozmechanizmusok – csúszdákat és emelőket igényelnek. A csúszdák a nyitási irányra merőlegesen mozognak, ferde csapok vagy hidraulikus hengerek hajtják. Az emelők kezelik a belső alávágásokat, és elengedik az alkatrészt, amikor a kilökőrendszer mozog. A műveletek száma nemcsak a szerszám árát, hanem a karbantartási ütemezést is befolyásolja, mivel minden mozgó alkatrész potenciális villanás- vagy kopásforrás.
Az acél kiválasztása határozza meg a szerszám élettartamát és a felület minőségét
Az autóipari belső formák hosszú gyártási kampányokat futtatnak, így a formaacél kiválasztása a vágás megkezdése előtt történik. A durván 36–40 HRC-vel előedzett P20 típusú acél rövid és közepes futási viszonyok között általános, míg a 48–52 HRC-ig edzett H13 a nagy térfogatú szerszámokhoz vagy üveggel töltött gyantákhoz van előírva. Azoknál az üregeknél, amelyeknek el kell fogadniuk a finomszemcsés maratást vagy tükörfényezést, a rozsdamentes szerszámacélt részesítsük előnyben, mert ellenáll a hűtővíz és a fröccsöntőgáz okozta korróziónak.
Üreges acél A osztályú felületekhez
Az alkatrész látható oldalát – azt a panelt, amelyet a vezető a szélvédő alatt vagy a konzolon lát – az üreges acél alkotja. Ez a felület meghatározott fényezési fokozatot igényel, általában SPI A-2 vagy finomabb, mielőtt kémiai szemcsés textúrát alkalmaznának. Az üregben lévő porozitás vagy csiszolási nyom minden fröccsöntött alkatrészen megismétlődik.
Acél mag és kopó alkatrészek
A forma mag fele hordozza a belső geometriát: bordákat, kiemelkedéseket és rögzítési pontokat. Ez az oldal nagyobb kilökőerőt vesz igénybe, és a legtöbb érintkezést látja a mozgó alkatrészekkel. Kopásálló lapkák és edzett kopólemezek kerülnek elhelyezésre mindenhol, ahol a csúszóacél találkozik az acéllal, és a karbantartó csapat is ezt nézi először, miután egy szerszám több százezer ciklust lefutott.
A mag és az üreg precíziós megmunkálása
A megmunkálás durva marással kezdődik, amely eltávolítja az anyag nagy részét, majd a 3D felület nagysebességű megmunkálására megy át. Három megmunkálási folyamat felel meg szinte minden belső formajellemzőnek.
| Folyamat | Tipikus felhasználás a belső formagyártásban | Geometriai szilárdság |
|---|---|---|
| CNC marás | 3D üregek, magok, tárgylemeztestek | Szabad formájú felületek ömlesztett acélból |
| Sinker EDM | Bordaalapok, szögletes sarkok, texturált üregek | Éles belső sarkok, amelyeket a vágó nem ér el |
| Huzal EDM | Nyersdarabok behelyezése, kidobónyílások, kapunyílások | Egyenes precíziós profilok |
Az elektródavágás és a szikraforgácsolás során az alkatrész geometriája edzett acélba kerül olyan ismételhetőségű szinten, amelyet a mechanikai vágás önmagában nem tud biztosítani. A finom zsalugáter egy autóipari klíma szellőző műanyag alkatrészek fröccsöntő forma Például általában szikraforgácsolású, mert a pengehornyok túl keskenyek egy szármaróhoz és túl élesek a hagyományosan polírozott üregekhez.
 Autóipari klímaberendezések nagykereskedelme, műanyag alkatrészek fröccsöntő szerszámbeszállítója A Fanze T&M (Jiashan) Co., Ltd. Kína autóipari légkondicionáló szellőzőnyílások nagykereskedelme, műanyag alkatrészek fröccsöntő szerszámok beszállítója, vállalat, export... Termék megtekintése →
Összeszerelés, fektetés és felületkezelés
A megmunkálás során a megmunkált alkatrészek munkaeszközzé válnak. A szerelvények összeillesztik a magot és az üreget, beállítják a csúszási távolságokat, beállítják a kilökőcsapokat, és addig állítják az elválasztó vonalat, amíg az látható eltérés nélkül be nem záródik. Egy belső részen akár egy elválasztóvonal lépés is 0,05 mm elég ahhoz, hogy panaszokat generáljon egy jól látható panelen.
Illesztés után az üreget a megadott SPI fokozatra polírozzák, és szükség esetén kémiailag maratják, hogy bőrszemcsés vagy szálcsiszolt textúrát kapjanak. A textúra polírozás után történik, mivel a maratási eljárás csak az acél felső rétegét módosítja. A polírozás és a maratkozás ezen kombinációja biztosítja a belső burkolat egységes megjelenését a több ezer fröccsöntött alkatrészen.
Formapróba, méretellenőrzés és kiadás
Az elkészült öntőformát gyártási méretű fröccsöntő gépre szerelik kipróbálásra. Az olvadékhőmérséklet, a befecskendezési sebesség, a tartási nyomás és a hűtési idő szabályozottan változtatható, hogy olyan folyamatablakot találjunk, amely egyenletes alkatrésztömeget biztosít, rövid felvételek és vaku nélkül. A tényleges gyantával végzett rövid lövésű kísérletek megmutatják az áramlási frontot, és megerősítik a kapu és a szellőző viselkedését, mielőtt a teljes lövést kiértékelnék.
Minden próbarészt a CAD-modellhez mérnek, általában CMM-el vagy fehér fényes szkenneléssel. A belső rögzítési pontok gyakran tűréseket tartanak fenn ±0,05 mm vagy szorosabb , mert az alkatrésznek egy rögzített összeszerelési sorrendben illeszkednie kell a szomszédos alkatrészekhez. Ha a kritikus méretek stabilak maradnak az egymást követő futtatások során, az öntőforma sorozatgyártásra engedélyezett.
Az irányítópult-eszközöket értékelő vásárlók számára a következő útmutatónkban ismertetett elfogadási feltételeket kell figyelembe venni autóbelső műanyag fröccsöntés kiválasztása műszerfali programokhoz magyarázza el, mit kell ellenőrizni a próbaalkatrészeknél, a falvastagság-eloszlástól a felületminőségig.
Amit a penészszállítónak be kell vinnie egy belső programba
A belső öntőforma nem áru; ez egy hosszú élettartamú eszköz, amely évekre meghatározza a részköltséget. A szállítónak képesnek kell lennie bizonyítani IATF 16949 tanúsítvány , házon belüli megmunkálás CNC, szikraforgácsoló és huzalvágó kapacitással és gyakorlati tapasztalattal azonos alkatrészkategóriában. A Fanze T&M, a kínai Jiashanban 2005 óta működő formagyártó és fröccsöntő pontosan ezt a struktúrát egyesíti: termékfejlesztési áttekintés, formatervezés, formagyártás, fröccsöntés, valamint fröccsöntés utáni nyomtatás és összeszerelés egy üzemben. Ez a kombináció lerövidíti a korrekciós hurkokat, mivel az üreget kimetsző csapat a fröccsöntési próbákat is lefuttatja, és gyártási körülmények között látja az alkatrészeket.
A beszállítók összehasonlításakor keresse meg az ugyanabban a műanyagcsaládban már működő referenciaalkatrészeket – a nagy belső tartókhoz töltött PP-t, a dekoratív díszítőelemekhez PC/ABS-t, a szerkezeti konzolokhoz PA66-ot – és egy dokumentált kiadási eljárást, amely kiterjed a méretjelentésekre, az anyagtanúsítványokra és a folyamatparaméterekre. Az a szerszám, amelyet a tényleges gyártási gyantával beváltak, többet ér, mint egy CNC-vel CAD-fájlba vágott szerszám. Az igazolandó legfontosabb képesítések a következők:
- IATF 16949 tanúsítvány and a documented quality system.
- Házon belüli CNC, EDM és huzalvágási kapacitás a teljesen kiszervezett megmunkálás helyett.
- Bizonyított referencia alkatrészek ugyanabban a gyantacsaládban és hasonló összetettségben.
- Egy kiadási eljárás, amely méretjelentéseket, anyagtanúsítványokat és folyamatparamétereket tartalmaz.
Az alkatrésztervezési és gyártási döntések kölcsönhatásának tágabb áttekintése érdekében a injekciós műanyag alkatrészek teljes útmutató a tervezéshez és a gyártáshoz hasznos referencia a korai projekttervezés során.
Az első zsugorodási számítástól a végső méretjelentésig az autóbelső műanyag alkatrészek fröccsöntő öntőformái a tervezési, megmunkálási, illesztési és érvényesítési döntések ellenőrzött láncán keresztül készülnek. A forma határozza meg az alkatrész minőségét mielõtt a sajtó elõször bezár . Azok a vevők, akik megértik, hogy a lánc felmérhetik a megadott átfutási időket, megkérdőjelezik a hiányzó folyamatlépéseket, és olyan beszállítót választhatnak, amely a belső formát gyártási rendszerként kezeli, nem pedig acéltömbként.
Kategóriák
- Céges hírek(2)
- Ipari hírek(20)
Termékkategória
-
Nyomtató alkatrészek és alkatrészek
-
Kétszínű műanyag alkatrész és szerszám
-
Műanyag többutas csatlakozók
-
Menetes műanyag fröccsöntött rész
-
Háztartási gépek befecskendező alkatrészei
-
Robothéj fröccsöntő forma
-
Magas fényű, átlátszó PC fröccsöntő forma
-
Motorkerékpár burkolatok és karosszéria műanyag fröccsöntő forma
-
EV töltőhalom műanyag fröccsöntő forma
-
Gépkocsi kábelköteg
-
Autóbelső műanyag alkatrészek fröccsöntő forma
Kapcsolódó címke
-
wire harness Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts
wire harness connector Plastic injection mold Parts
high precision wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
precision automotive connector Plastic injection mold Parts
plastic wire harness Plastic injection mold Parts
automotive connector Plastic injection mold Part


- Autóbelső műanyag alkatrészek fröccsöntő forma
- Gépkocsi kábelköteg
- EV töltőhalom műanyag fröccsöntő forma
- Motorkerékpár burkolatok és karosszéria műanyag fröccsöntő forma
- Magas fényű, átlátszó PC fröccsöntő forma
- Robothéj fröccsöntő forma
- Háztartási gépek befecskendező alkatrészei
- Menetes műanyag fröccsöntött rész
- Műanyag többutas csatlakozók
- Kétszínű műanyag alkatrész és szerszám
- Nyomtató alkatrészek és alkatrészek

